Käsinhitsaus
Magneettisuus hitsauksessa – miten hallita magneettista puhallusta
24. marraskuuta 2025
Ferrittisiä teräksiä hitsattaessa, erityisesti lujia teräksiä, magneettinen puhallus (magnetic blow) voi muodostua todelliseksi haasteeksi. Ilmiö syntyy, kun teräksen jäännösmagneettisuus häiritsee valokaarta, aiheuttaen epävakautta, roiskeita ja pahimmillaan tehden hitsauksesta mahdotonta.
Jani Kumpulainen
Miksi magneettinen puhallus syntyy
Magneettinen puhallus johtuu teräkseen jääneestä magneettisuudesta. Lujilla teräksillä, joilla on hienorakeinen rakenne, magneettisuus säilyy helpommin kuin tavallisilla rakenneteräksillä. Magneettisuutta voi syntyä usealla tavalla, esimerkiksi:
Magneettisten nosturien käytön seurauksena
Aiemmista hitsauksista, erityisesti kun käytetään suurta tasavirtaa (DC)
Kun materiaali on magnetoitunut, sen magneettikenttä vääristää valokaarta ja työntää sen pois hitsistä.
Miten ilmiö vaikuttaa hitsaukseen
Magneettinen puhallus voi häiritä kaikkia kaarihitsausprosesseja:
Pulssi-MAG-hitsaus on erityisen herkkä ilmiölle
TIG ja puikkohitsaus (MMA) kärsivät myös voimakkaasti
Lyhytkaarihitsaus on vähiten herkkä, mutta ei täysin immuuni
Käytännössä magneettinen puhallus aiheuttaa kaaren epävakautta, roiskeita ja kaaren katkeilua. Pahimmassa tapauksessa valokaarta ei saada pysymään hitsauskohdassa lainkaan.
Magneettisuuden mittaaminen
Magneettikenttä voidaan mitata gauss- tai magnetometrillä, ja tulokset ilmoitetaan yleensä millitesloina (mT). Vaikka tarkkaa rajaa ei ole, testien ja kokemuksen perusteella:
Noin 5–20 mT alkaa jo vaikuttaa kaaren käyttäytymiseen
Yli 20 mT aiheuttaa yleensä vakavia hitsausongelmia
Jos mittalaitetta ei ole käytettävissä, yksinkertaisen testin voi tehdä ohuella teräslevyllä – jos levy tarttuu putken päähän, magneettisuutta on selvästi havaittavissa (kuva 1).
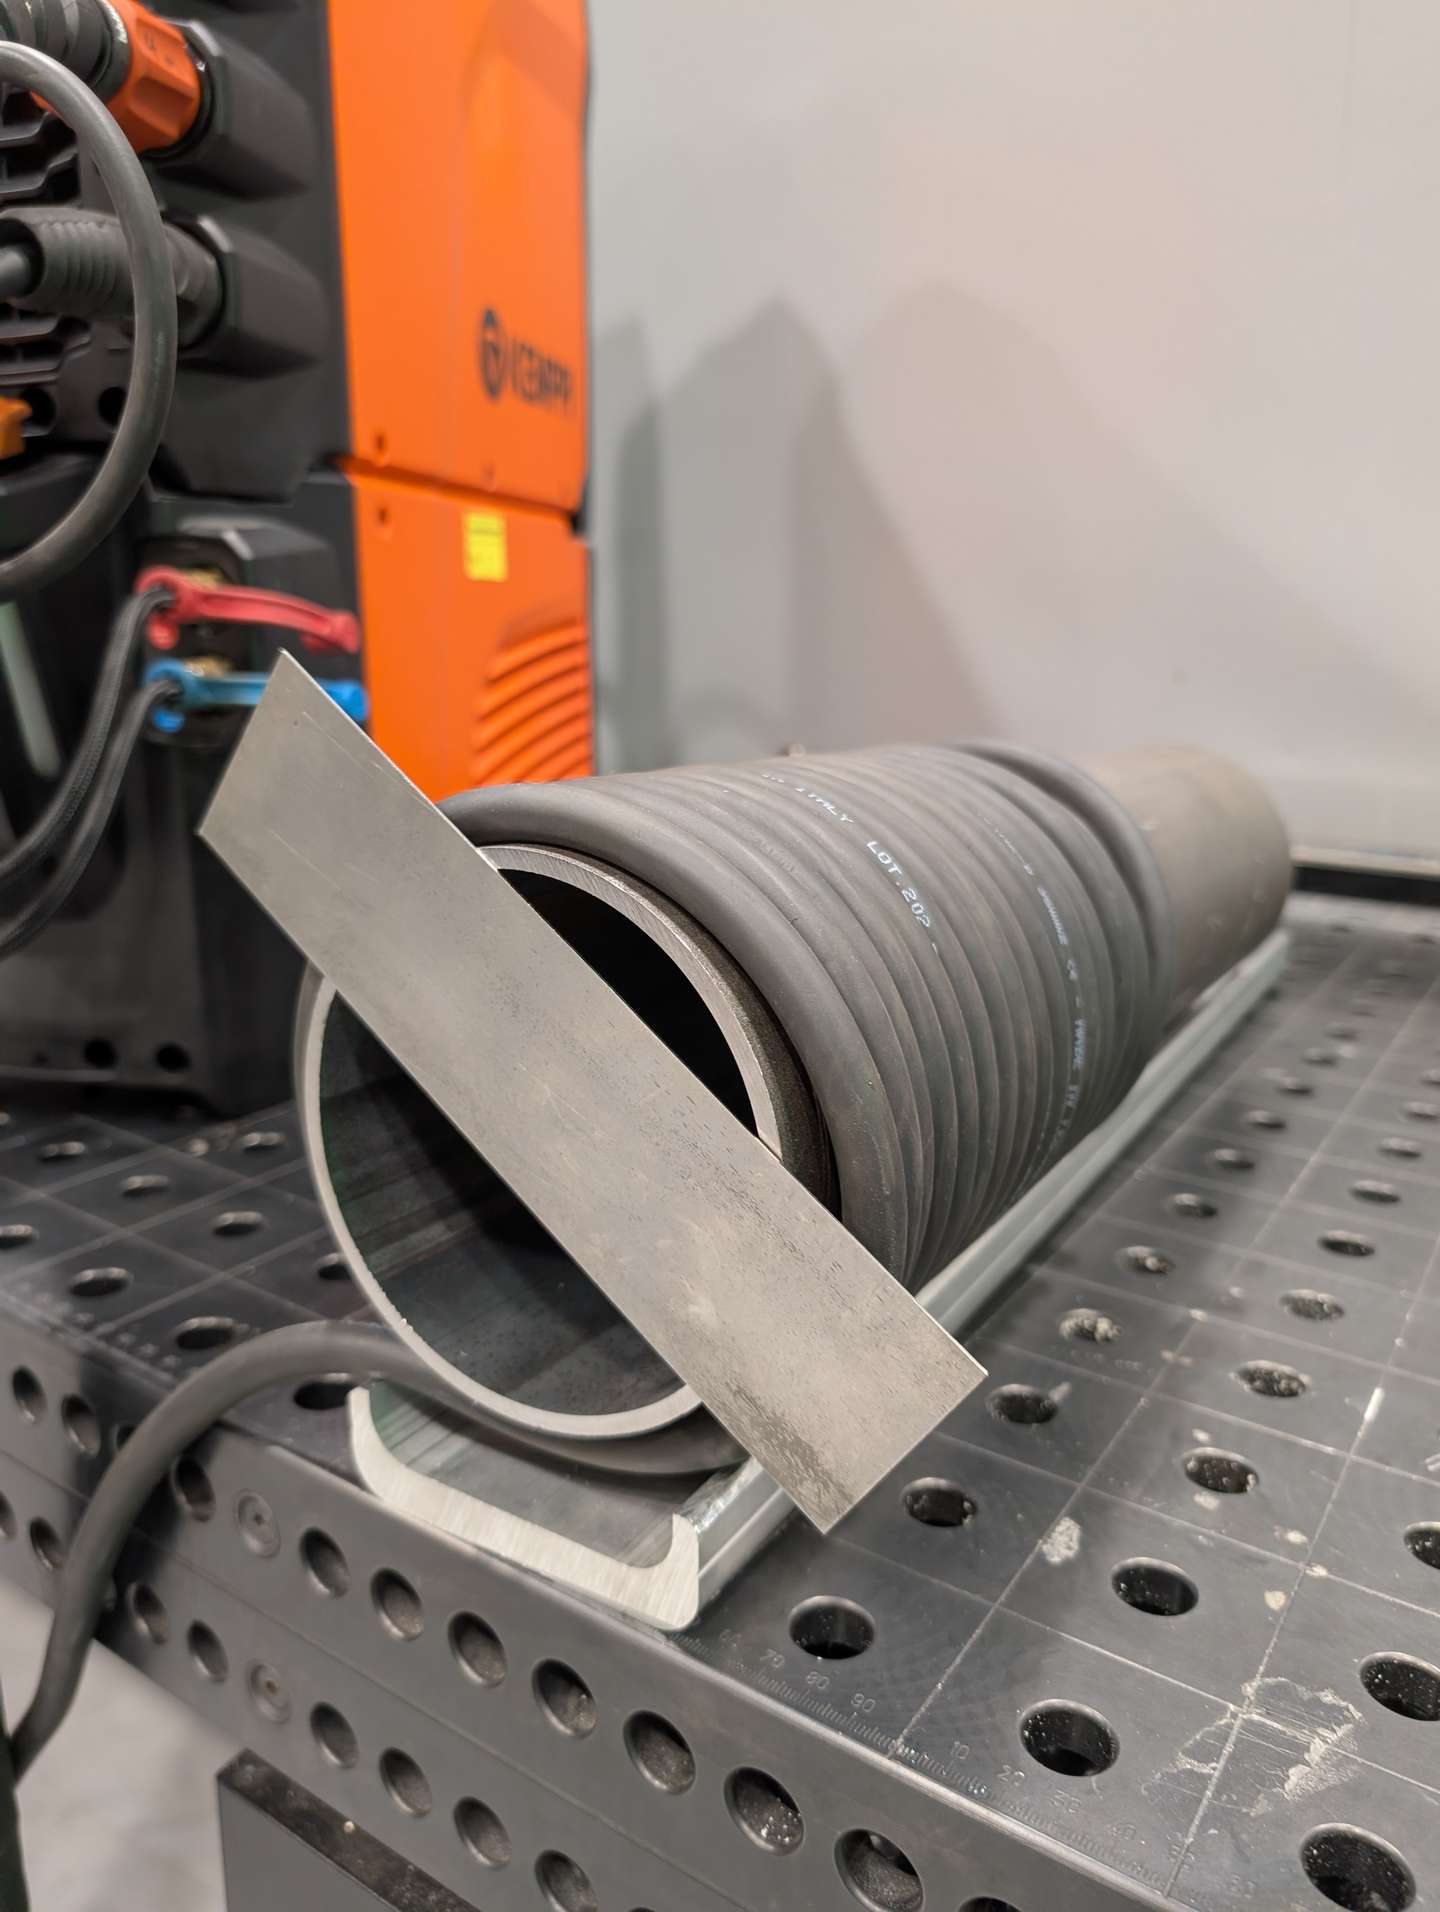
Ohut teräslevy pysyy kiinni putken päässä magneettisuuden takia.
Miten magneettisuus poistetaan
Magneettisuuden voi poistaa teräksestä vaihtovirralla (AC). Perinteisesti tämä on tehty kiertämällä virtakaapeli kappaleen ympärille ja pienentämällä virtaa hitaasti nollaan – menetelmä, joka ilman erityislaitetta on melko hankala.
Nyt on kuitenkin helpompi tapa.
Kemppi on julkaissut uuden Master T TIG -hitsauskoneperheen, jonka kaikki AC/DC-mallit sisältävät automaattisen demagnetointitoiminnon. Käyttö on erittäin helppoa: Seuraa laitteen näytön ohjeita, paina START-painiketta – ja noin 30 sekunnissa magneettisuus on poistettu. Mitään lisälaitteita ei tarvita.
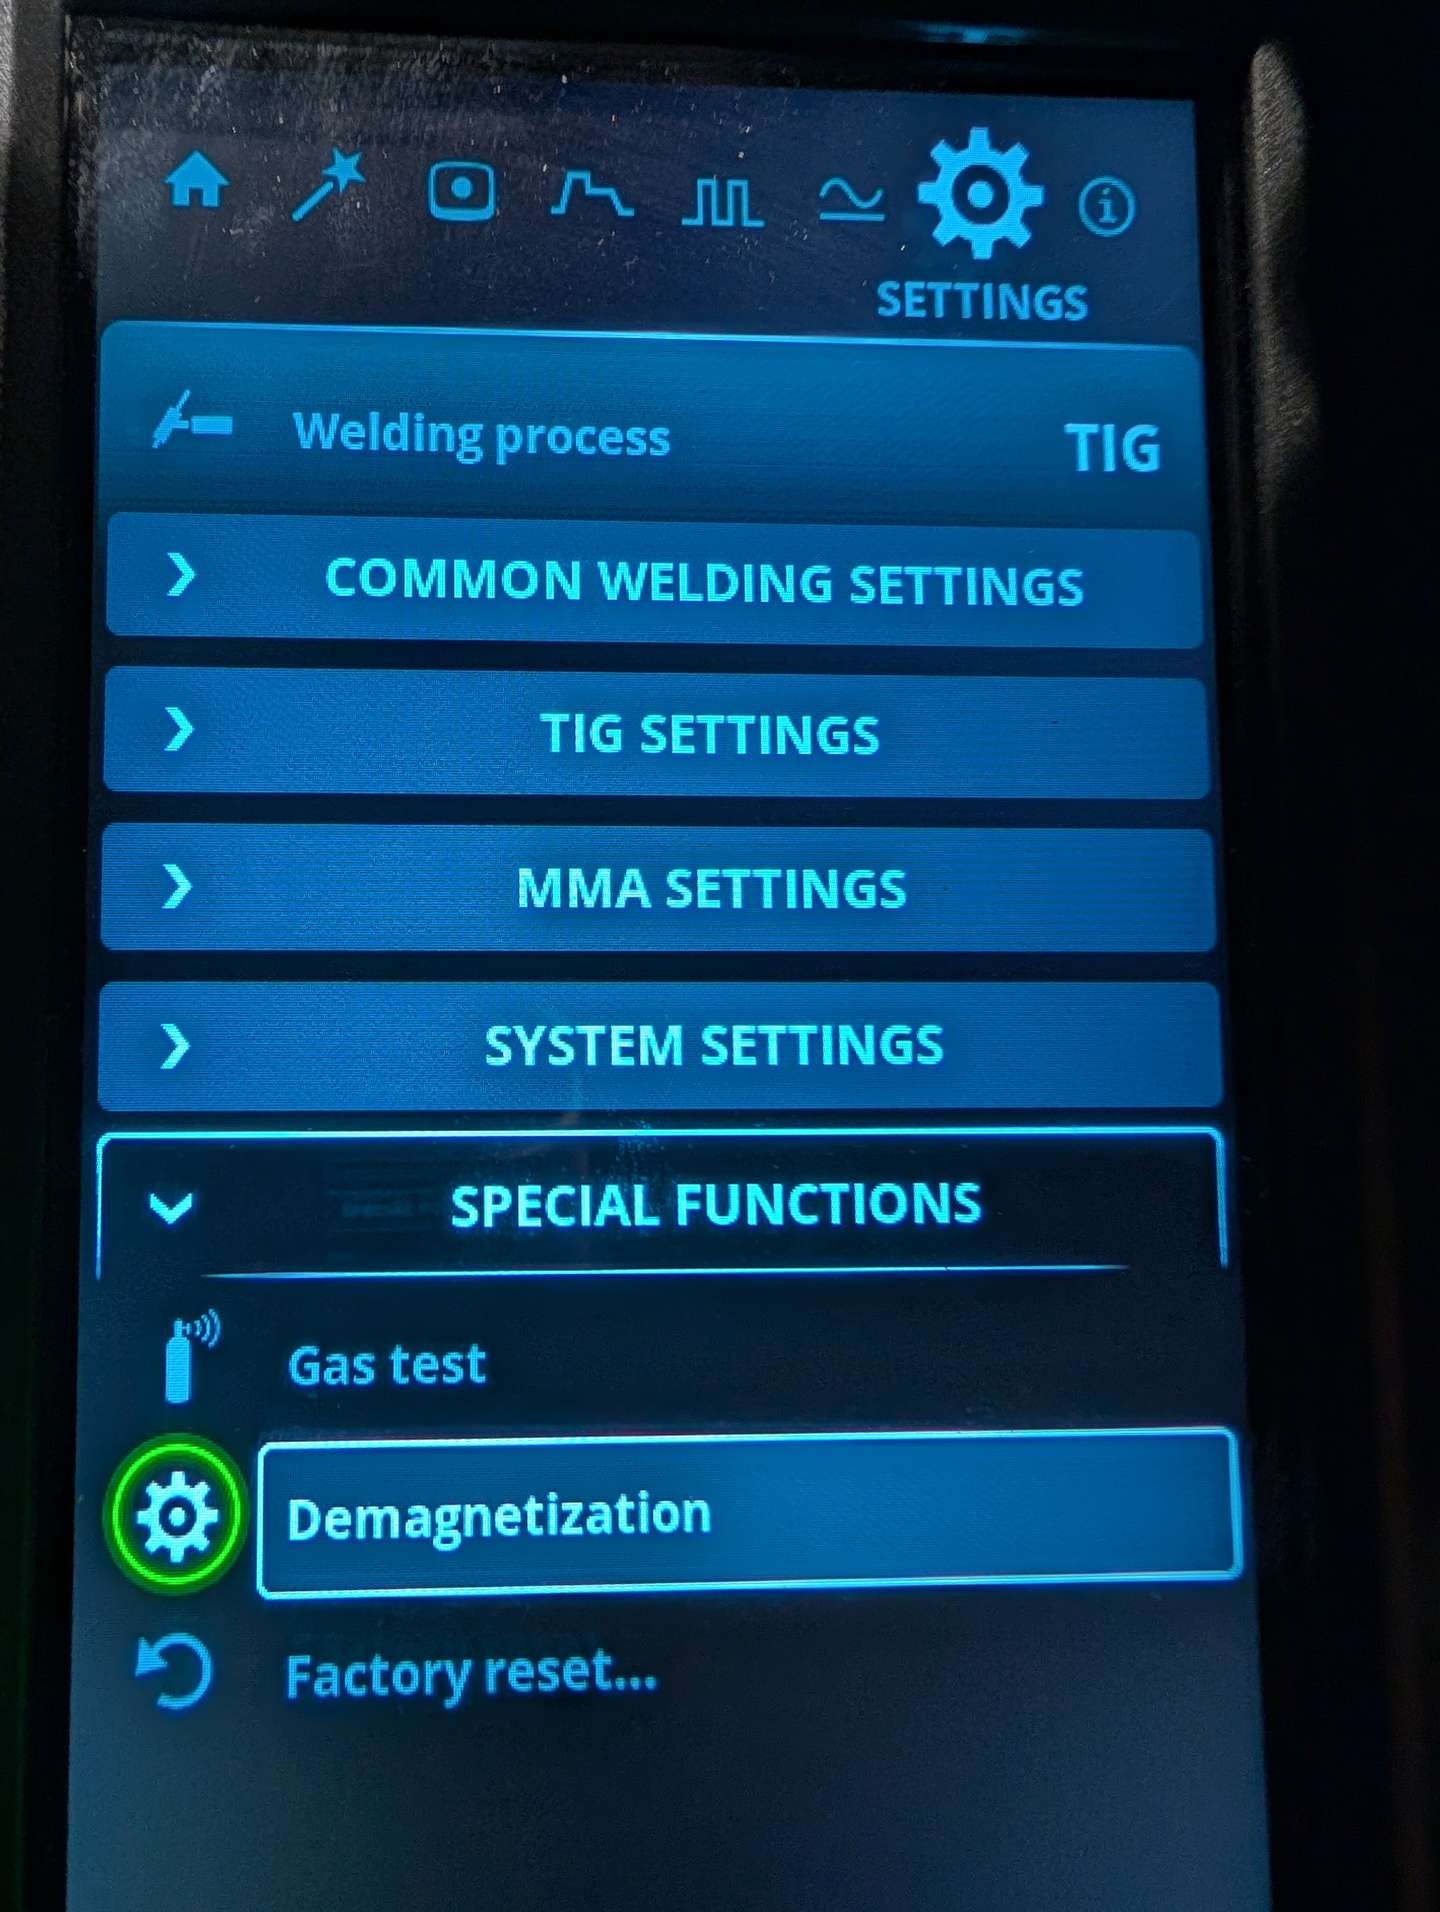
Kemppi Master T 355 AC/DC -koneen demagnetointitoiminto.
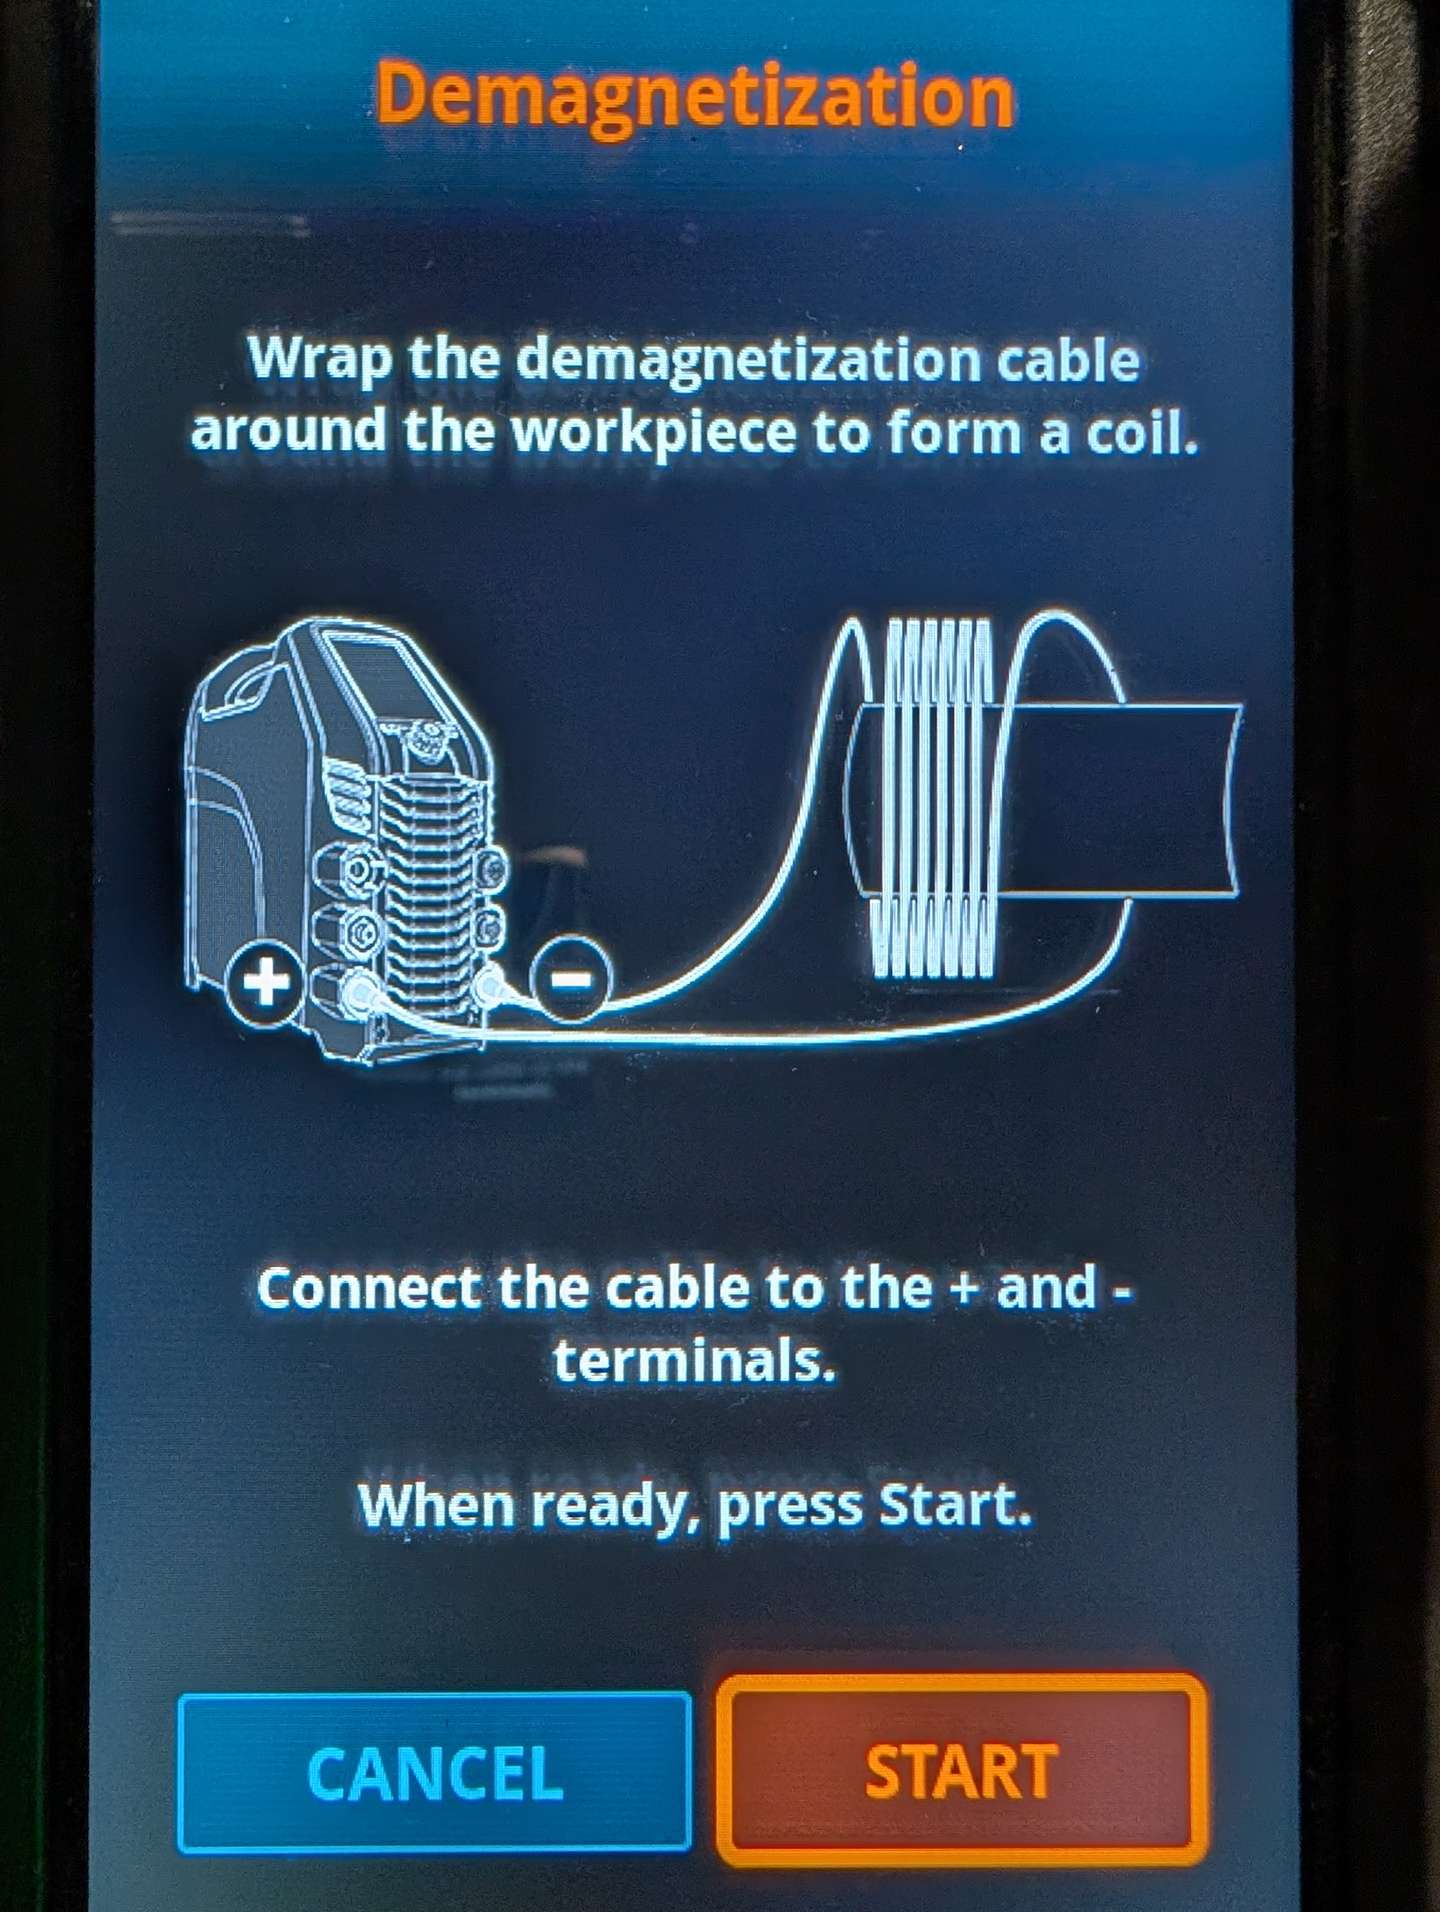
Kemppi Master T 355 AC/DC -koneen demagnetointitoiminto.
Esimerkki – SSAB Raex 500 -teräs
Erityisen lujat ja kulutusta kestävät teräkset, kuten SSAB Raex 500 kulutusteräs, kärsivät usein magneettisuudesta vielä enemmän kuin tavalliset rakenneteräkset. Alla oleva video näyttää käytännössä, miten Kemppi Master T 355 AC/DC poistaa tehokkaasti magneettisuuden Raex 500 -teräksestä ja tekee hitsauksesta jälleen vakaata ja hallittua.
Jani Kumpulainen
Jani Kumpulainen
Welding Technology Manager at Kemppi Oy. International Welding Engineer (IWE) and Inspector (IWI-C) who has over 15 years of experience as a welding expert in welding process development, welding coordination of pressure vessels and international sales. Interested in understanding the whole welding industry including welding processes, weldable materials, and welding quality standards.
Liittyvät tuotteet
Tuoteperhe
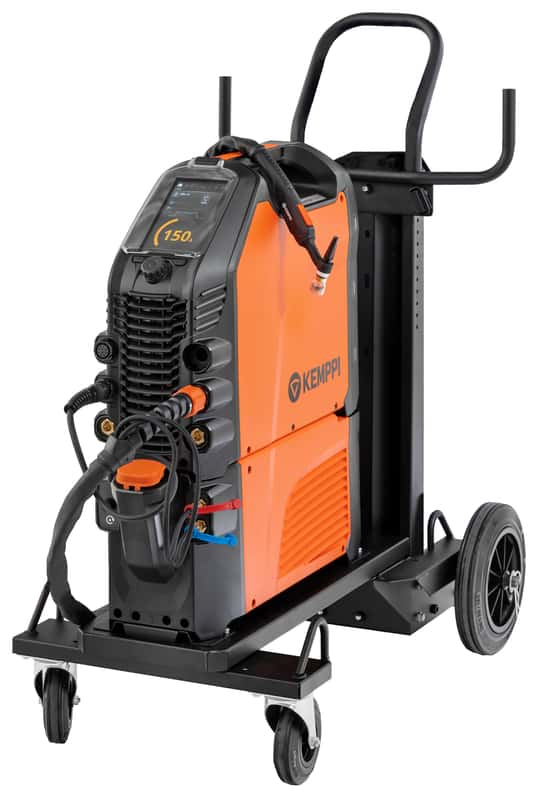
Master T on huippuluokan TIG-hitsauskone ammattimaiseen AC TIG- ja DC TIG -hitsaukseen. Se takaa erinomaisen hitsauslaadun, tarkkuuden ja energiatehokkuuden. Edistykselliset ominaisuudet, kuten MAX WeldClean ja DeMagnetization-toiminto, parantavat tuottavuutta ja varmistavat tasalaatuiset tulokset.
Lisää blogikirjoituksia
Terästen hitsaus erikoisprosesseja hyödyntämällä
Seostamattomien ja niukkaseosteisten rakenneterästen, eli ns. mustien terästen hitsausta saatetaan monesti pitää yksinkertaisena tehtävänä. Niiden hitsauksessakin on kuitenkin omat erityispiirteensä, jotka paikoitellen aiheuttavat haasteita hitsauksen suorittamiseen.
Käsinhitsaus, Hitsauksen ABC
TIG-hitsaus
Käyttökohteet, laitteistot ja suoritustekniikka
Hitsauksen ABC
Kempin kehittyneet hitsausprosessit: MIG/MAG-hitsaus
Hitsauslaitteiden kehityksessä yksi merkittävimmistä elementeistä on jo pitkään ollut hitsausprosessien parantaminen ja kokonaan uusien prosessivariaatioiden luominen. Modernit mittaus- ja valokaaren ohjausmenetelmät ovat mahdollistaneet laajan kirjon erilaisia kaarihitsauksen prosessivariaatioita. Nämä kehittyneet hitsausprosessit ovat merkittävä apu hitsaustuotannon tehostamisessa ja hitsien laadun parantamisessa. Tässä artikkelissa on esitelty Kempin kehittämiä erikoisprosesseja ja -toimintoja MIG/MAG-hitsaukseen.
Hitsauksen ABC, Käsinhitsaus
Rapid Welding ja Kemppi rakentavat yhdessä kestävää kumppanuutta
Rapid Welding on tehnyt yhteistyötä Kempin kanssa aina yrityksen perustamisesta – vuodesta 1990 – lähtien. Toinen perustajista ja toimitusjohtaja Roy Edwards korosti tämän 36-vuotisen kumppanuuden taustalla olevia periaatteita. Näitä ovat muun muassa oikean hitsausratkaisun valinta ja laitteiston tukeminen sen koko elinkaaren ajan sekä osaajapulaan puuttuminen ja oikean paikan löytäminen automaatiolle ja laserhitsaukselle.
Automatisoitu hitsaus, Käsinhitsaus, Hitsauksen ABC
Hitsaajien haasteet ja muuttuvat riskit huomioiva turvallisuus
Hitsausturvallisuudesta on tullut yhä vaativampaa. Valokaaren vaarat pysyvät ennallaan, mutta nyt pitkät työvuorot ja ahtaat sisätilat saattavat lisätä altistumisen riskiä. Siksi henkilösuojaimet ovat hitsaajan suoja ja todistus vaatimustenmukaisuudesta. Kempillä hitsaushenkilösuojaimet suunnitellaan ja validoidaan käytännössä selkeiden vaatimusten mukaan, hitsaajien palautetta kuunnellen ja noudattaen todennetusti EU:n henkilösuojaimia koskevaa säädöstä 2016/425, CE-merkintäprosesseja sekä asiaankuuluvia EN-standardeja.
Turvallisuus, Hitsauksen ABC
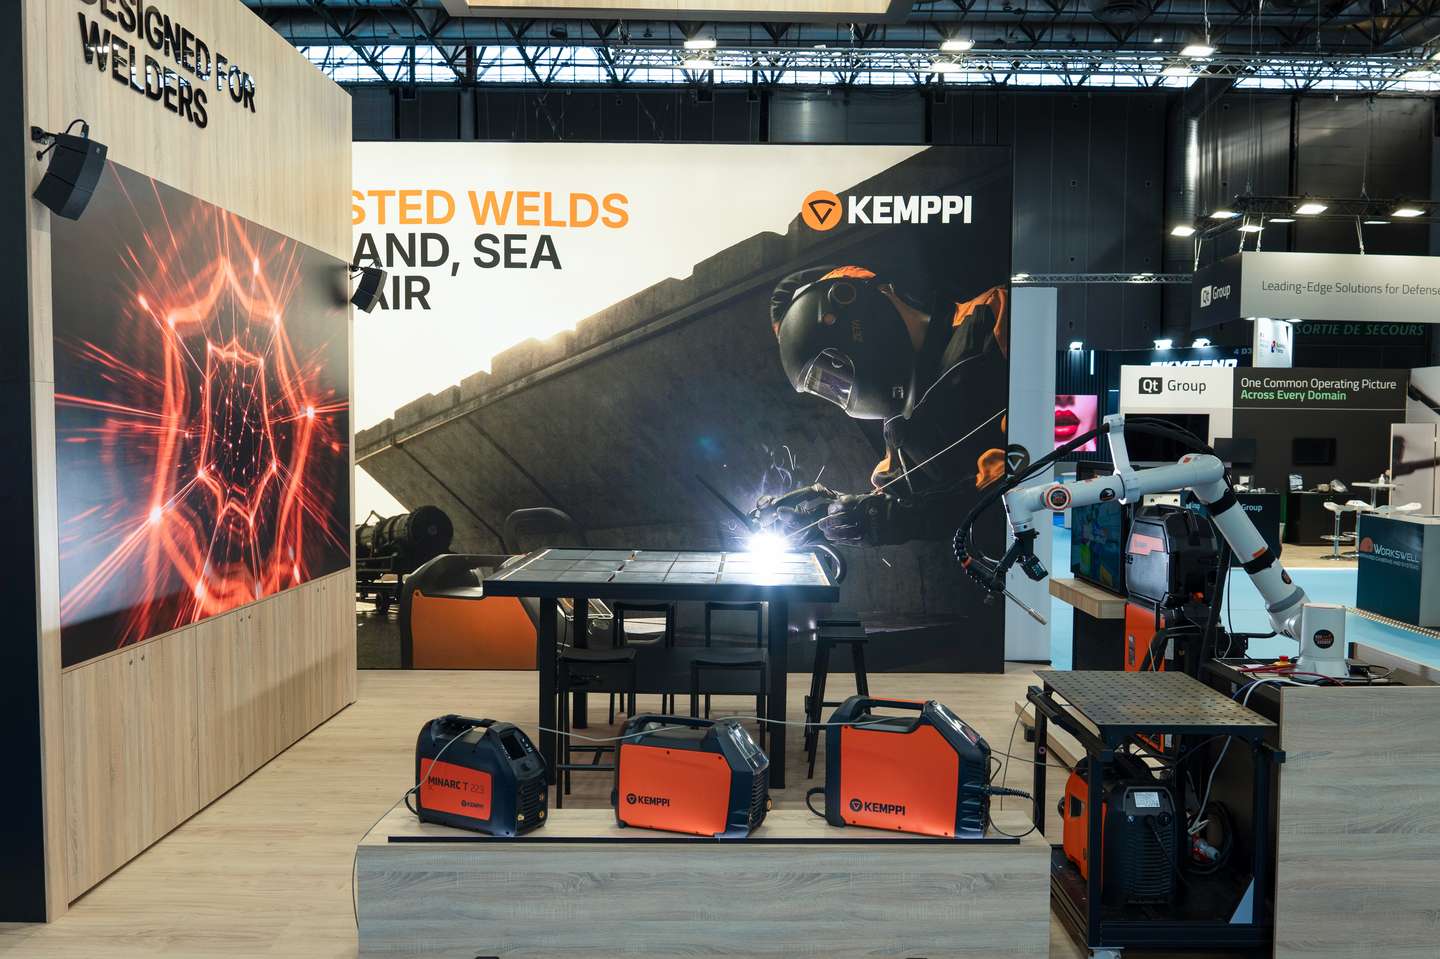
Eurosatory 2026 ja puolustusteollisuuden tulevaisuus
Eurosatory 2026 -tapahtuma korosti selvää muutosta nykyaikaisessa puolustusteollisuudessa. Samalla kun puolustusjärjestelmistä tulee yhä digitaalisempia, verkottuneempia ja autonomisempia, niiden perusta pysyy edelleen fyysisenä. Aina panssaroiduista ajoneuvoista ja tykistöstä teolliseen suorituskykyyn asti hitsauksen laatu, teräsrakenteet ja tuotantokuri säilyvät ensisijaisen tärkeinä puolustusvalmiuden kannalta katsottuna.
Digitalisaatio, Innovaatio